


Nesandarios HDPE lizdų suvirinimo jungiamosios detalės
Prekinis ženklas: IFAN
Medžiagos: PE
Dydis: 20-110 mm
Pavyzdys: nemokamas pavyzdys
Paslauga: OEM ir ODM
- Greitas pristatymas
- Kokybės užtikrinimas
- 24/7 klientų aptarnavimas
produkto pristatymas
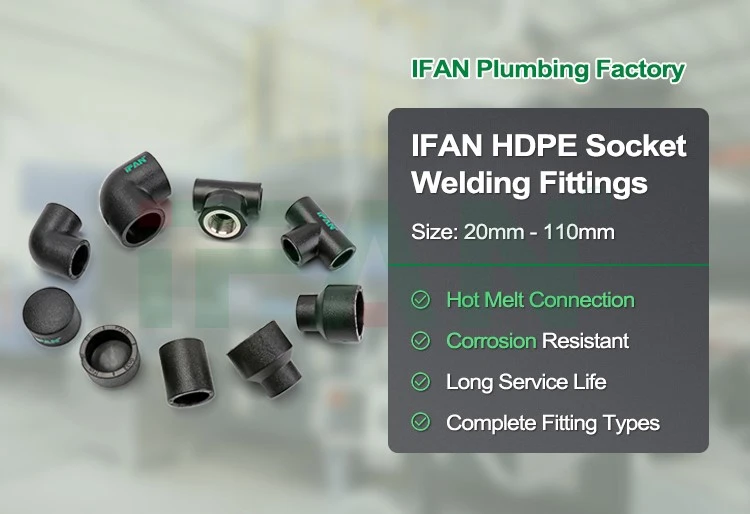
| Produkto pavadinimas | HDPE suvirinimo jungiamosios detalės |
| Dydis | 20-110 mm |
| Spalva | Juoda spalva arba pritaikyta |
| Ryšys | Suvirinimas |
| MOQ | 100PCS |
| Pavyzdys | Nemokamas pavyzdys |
| Susisiekite |
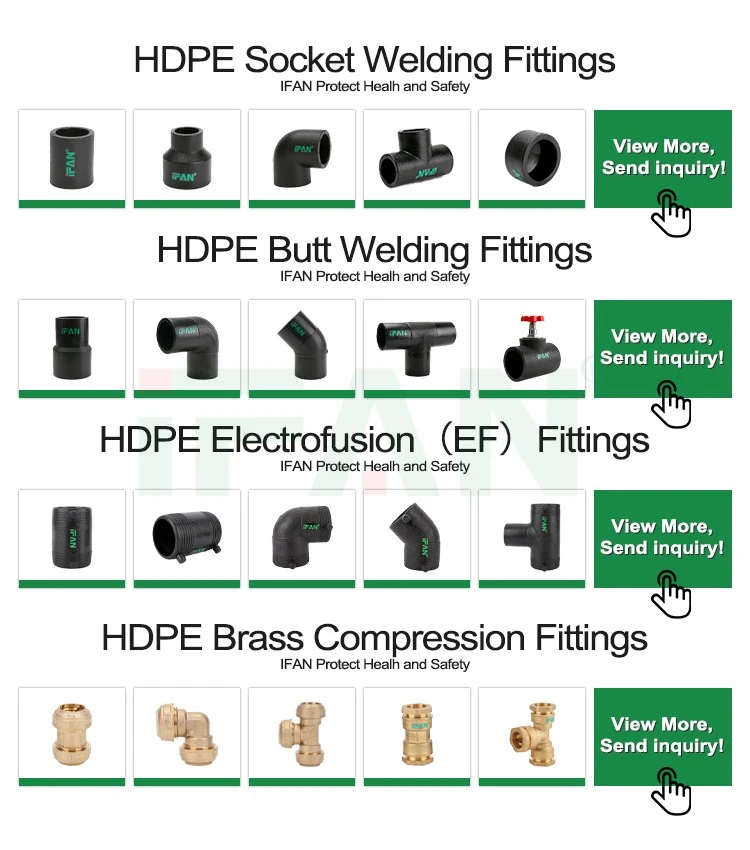
Lizdinio suvirinimo jungiamųjų detalių vaidmens supratimas
Didelio tankio polietileno (HDPE) suvirinimo jungiamosios detalės naudojamos suderinamiems plastikiniams vamzdžiams sujungti sistemose, kurioms reikalingos kontroliuojamos, nesandarios jungtys. Jungtis suformuojama kaitinant išorinį vamzdžio galo paviršių ir jungiamosios detalės lizdo vidinį paviršių, tada suminkštintas medžiagas sujungiant nurodytomis sąlygomis. Kai jungtis vėsta, šildomi paviršiai susilieja į nuolatinę jungtį.
Norint pasiekti sandarų rezultatą, reikia daugiau nei pasirinkti tinkamą tvirtinimo detalę. Turi būti kontroliuojami vamzdžių matmenys, paviršiaus būklė, šildymo temperatūra, įterpimo gylis, išlygiavimas ir aušinimo laikas. Kiekvienas veiksnys įtakoja, kaip tolygiai susilieja medžiagos ir ar baigtoje jungtyje yra tarpų, silpnų vietų ar vidinių įtempių. Suprasdami šiuos reikalavimus, montuotojai gali suprasti, kad kištukinis suvirinimas yra tikslus sujungimo procesas, o ne paprasta surinkimo užduotis.
Suderinamų vamzdžių ir jungiamųjų detalių pasirinkimas
Pirmas žingsnis siekiant užkirsti kelią nuotėkiui yra patvirtinti, kad vamzdis ir jungtis yra tinkami jungties lizdui. Jų medžiagų klasės, išoriniai skersmenys, lizdo matmenys ir taikomos suvirinimo specifikacijos turi būti suderinamos. Net jei du komponentai atrodo panašūs, matmenų ar medžiagos sudėties skirtumai gali trukdyti tinkamai susilieti.
Prieš montuodami patikrinkite, ar abiejose dalyse nėra įtrūkimų, įbrėžimų, deformacijų, užteršimo ir netaisyklingų paviršių. Ypatingą dėmesį atkreipkite į vamzdžio galą ir jungiamosios detalės lizdo vidų, kur susidarys lydymosi sąsaja. Pažeistų ar užterštų komponentų negalima naudoti be atitinkamo įvertinimo.
Matmenų suderinamumas taip pat lemia, kaip vamzdis patenka į lizdą. Per didelis laisvumas gali trukdyti pastoviam kontaktui tarp šildomų paviršių, o netinkamas prigludimas gali apsunkinti teisingą įdėjimą. Naudojant komponentus, kurie atitinka tuos pačius taikomus standartus, ir vadovaujantis gamintojo instrukcijomis, sukuriamos būtinos sąlygos tinkamai suformuotai jungčiai.
Teisingas vamzdžio paviršiaus paruošimas
Paviršiaus paruošimas tiesiogiai veikia sintezės sąsajos kokybę. Nešvarumai, drėgmė, alyva, dulkės ir kiti teršalai gali trukdyti kontaktui tarp suminkštintų polietileno paviršių. Prieš suvirindami išvalykite vamzdžio galą ir jungties lizdą pagal gamintojo nurodytą procedūrą, naudodami patvirtintas valymo priemones, jei reikia.
Nupjaukite vamzdį stačiai, kad jo galas tolygiai patektų į lizdą. Dėl kampinio pjūvio gali atsirasti netolygus įterpimas ir nenuoseklus suliejimas aplink perimetrą. Pašalinkite atplaišas ar laisvas daleles be reikalo nekeisdami vamzdžio išorinio skersmens. Pažymėkite reikiamą įkišimo gylį ant vamzdžio, kad surinkimo metu būtų aiški nuoroda.
Įrankiai ir darbo paviršiai taip pat turi būti švarūs. Nelieskite paruoštų lydymosi vietų plikomis rankomis arba nedėkite komponentų ant užterštų paviršių. Jei paruošimas nutraukiamas ir jungiamieji paviršiai susitepa, nuvalykite juos dar kartą, kaip nurodyta. Nuoseklus pasiruošimas padeda išvengti lokalizuotų spragų, kurios gali tapti nuotėkio keliais, kai sistema pradeda eksploatuoti.
Šildymo temperatūros ir laiko valdymas
Tinkamas šildymas yra pagrindinis suvirinimas į lizdą. Šildymo įrankis turi veikti vamzdžių ir jungiamųjų detalių sistemos temperatūros diapazone. Jei paviršiai negauna pakankamai šilumos, polietilenas gali nesuminkštėti pakankamai, kad susidarytų veiksmingas molekulinis ryšys. Tačiau per didelis kaitinimas gali sugadinti medžiagą, iškraipyti komponentus arba sukurti netaisyklingas suliejimo zonas.
Naudokite tinkamą lizdo suliejimo įrankį su tinkamo dydžio šildymo priedais. Prieš pradėdami darbą patikrinkite, ar įrankis pasiekia nurodytą darbinę temperatūrą. Vamzdis ir armatūra turi būti ant atitinkamų šildymo paviršių nustatytą laiką, laikantis nustatytos procedūros ir komponentų matmenų.
Įkaitimo laikas niekada neturėtų būti vertinamas tik pagal išvaizdą arba nukopijuojant kitokio dydžio vamzdžio instrukcijas. Aplinkos sąlygos, įrangos specifikacijos ir gamintojo reikalavimai gali turėti įtakos procedūrai. Tiksli temperatūros kontrolė ir nuoseklus laikas padeda užtikrinti vienodą suminkštėjimą numatytuose sujungimo paviršiuose.
Leidžiama pakankamai aušinimo laiko
Aušinimas yra esminis etapas, norint sukurti sandarų suvirinimo siūlę. Nors išoriniai paviršiai netrukus po surinkimo gali atrodyti tvirti, jungtis reikalauja nurodyto aušinimo laikotarpio, kad ji galėtų atlaikyti tvarkymą ar taikomas apkrovas. Vamzdžio perkėlimas per anksti gali sutrikdyti lydymosi sąsają arba sukelti įtempimą, kuris nėra iškart matomas.
Atitinkamų vamzdžių matmenų ir suvirinimo sąlygų laikykitės gamintojo pateikto aušinimo grafiko. Per šį laikotarpį nelenkite, nesisukite, nedarykite slėgio ar kitaip neapkraukite jungties, nebent patvirtinta procedūra tai aiškiai leidžia. Išlaikykite reikiamą išlyginimą ir atramą, kol jungtis pakankamai atvės.
Aušinimo laikas neturėtų būti sutrumpintas tik siekiant pagreitinti montavimą. Jungtyje, kuri nebaigė nustatyto aušinimo proceso, gali būti trūkumų, kurie išryškėja tik slėgio bandymo ar veikimo metu. Leidimas jungties atvėsti kontroliuojamomis sąlygomis padeda išsaugoti suliejimo struktūrą, susidariusią kaitinant ir įdedant.
Užbaigto ryšio tikrinimas ir bandymas
Patikrinimas suteikia galimybę nustatyti matomus pažeidimus prieš pradedant naudoti dujotiekį. Patikrinkite jungtį, ar nėra netolygaus medžiagos poslinkio, nesutapimo, netikėtų tarpų, užteršimo žymių ar kitų netinkamo surinkimo požymių. Palyginkite gatavą jungtį su priėmimo kriterijais, nustatytais atitinkamame standarte arba gamintojo tvarka.
Vien vizualinis patikrinimas negali patvirtinti, kad kiekvienoje sintezės sąsajoje nėra vidinių defektų. Jei reikia, atlikite slėgio arba nuotėkio bandymą naudodami patvirtintą procedūrą, atitinkančią sistemos projektą, veikimo sąlygas ir taikomus reglamentus. Bandymo slėgis, trukmė ir priimtinumo ribos turėtų būti nustatomos pagal nurodytus inžinerinius reikalavimus, o ne į savavališką vertę.
Jei jungtis nepavyksta patikrinti arba išbandyti, ištirkite priežastį ir pakeiskite arba perjunkite jungtį pagal patvirtintą remonto procedūrą. Nemėginkite nuslėpti sugedusios lydymosi srities išoriniu sandarinimu arba nepatvirtintais korekciniais metodais. Suvirinimo parametrų, tikrinimo rezultatų ir bandymų rezultatų registravimas taip pat padeda nustatyti pasikartojančias problemas ir išlaikyti pastovią montavimo kokybę.




Populiarus Žymos: Nesandari HDPE lizdo suvirinimo jungiamosios detalės, Kinijos nesandarus HDPE lizdų suvirinimo jungiamųjų detalių gamintojai, tiekėjai, gamykla


