


HDPE suvirinimo jungiamosios detalės supaprastina vamzdžių montavimą
Prekinis ženklas: IFAN
Medžiagos: PE
Dydis: 20-110 mm
Pavyzdys: nemokamas pavyzdys
Paslauga: OEM ir ODM
- Greitas pristatymas
- Kokybės užtikrinimas
- 24/7 klientų aptarnavimas
produkto pristatymas
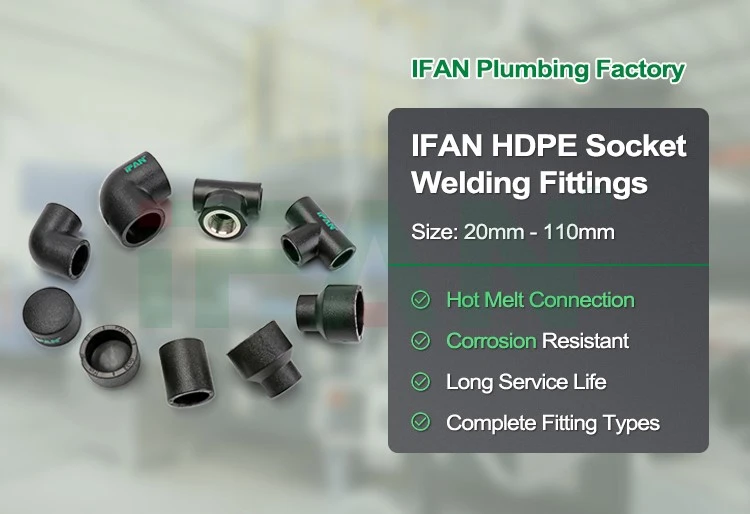
| Produkto pavadinimas | HDPE suvirinimo jungiamosios detalės |
| Dydis | 20-110 mm |
| Spalva | Juoda spalva arba pritaikyta |
| Ryšys | Suvirinimas |
| MOQ | 100PCS |
| Pavyzdys | Nemokamas pavyzdys |
| Susisiekite |
Praktinis vamzdžių sujungimo metodas
Įrengiant polietileno vamzdynų sistemą, reikia kruopščiai derinti vamzdžių matavimus, jungiamosios detalės parinkimą, jungties paruošimą ir surinkimą. HDPE suvirinimo jungiamosios detalės yra nesudėtingas prijungimo būdas, leidžiantis sujungti suderinamas vamzdžių dalis kontroliuojamu šildymu ir lydymu. Užuot surinkę kelias sriegines dalis, montuotojai dirba tiesiogiai su vamzdžio galu ir jungiamosios detalės lizdu.
Jungiamųjų detalių pasirinkimas pagal vamzdynų išdėstymą
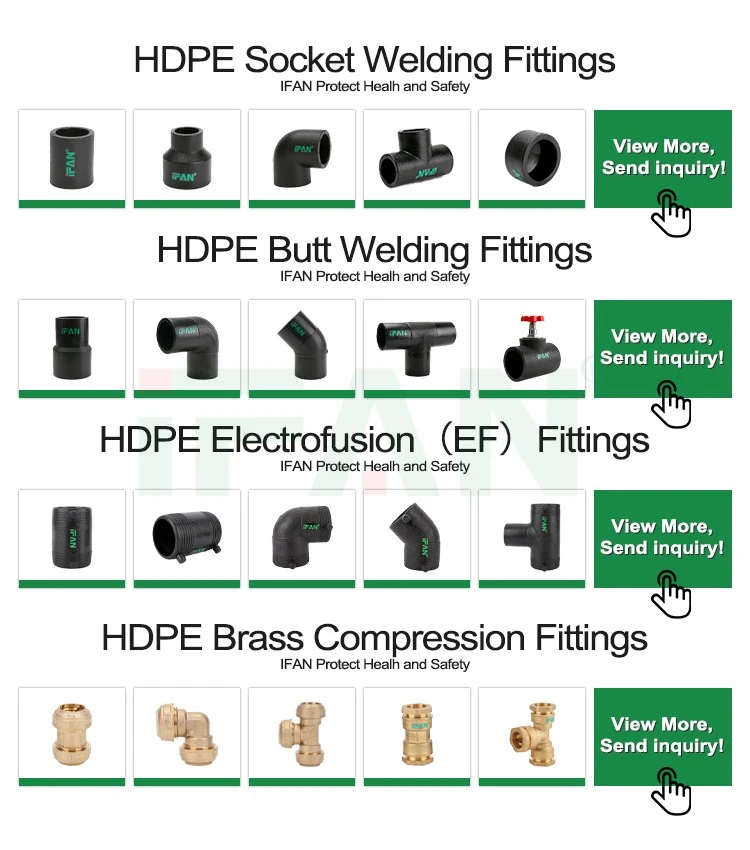
Pirmasis montavimo supaprastinimo žingsnis yra jungiamųjų detalių, atitinkančių planuojamą vamzdynų išdėstymą, parinkimas. HDPE suvirinimo jungiamosios detalės yra kelių konfigūracijų, įskaitant alkūnes, trišakius, movas ir reduktorius. Kiekvienas tipas tarnauja tam tikram sistemos tikslui, todėl pasirinkimas turėtų būti pagrįstas inžineriniais brėžiniais ir prijungimo reikalavimais.
Alkūnės naudojamos ten, kur vamzdynas keičia kryptį, o trišakiai sukuria šakų jungtis. Movos sujungia suderinamas vamzdžių dalis, o reduktoriai pritaikyti perėjimus tarp nurodytų vamzdžių dydžių. Šių komponentų nustatymas prieš pradedant darbą padeda montuotojams nustatyti kiekvienai sekcijai reikalingų jungiamųjų detalių skaičių ir tipą.
Taip pat turi būti patvirtintas matmenų suderinamumas. Vamzdžio išorinis skersmuo, jungiamosios detalės lizdo matmenys, medžiagos specifikacijos ir lydymo procedūra turi atitikti pasirinktą vamzdynų sistemą. Komponentai, kurie atrodo panašūs, nebūtinai tinka tam pačiam ryšiui.
Komponentų tvarkaraštis, parengtas prieš montavimą, gali išvardyti kiekvieną armatūrą pagal tipą, dydį ir vietą. Tada darbuotojai gali išdėstyti dalis tokia tvarka, kokia jos bus naudojamos, sumažindami bereikalingą paiešką ir padėdami išvengti painiavos, kai naudojamos kelios montavimo konfigūracijos.
Tikslus vamzdžių matavimas ir pjovimas
Tikslus vamzdžio matavimas yra svarbi organizuoto montavimo proceso dalis. Prieš pjaustydami montuotojai turėtų susipažinti su vamzdynų išdėstymu ir atsižvelgti į jungiamųjų detalių išdėstymą, reikalingą įterpimo gylį ir laisvą montavimo vietą. Matavimai turi būti patikrinti prieš išimant medžiagą, ypač kai kelios dalys turi tilpti fiksuotoje vietoje.
Norėdami pagaminti kvadratinį galą, naudokite tinkamą vamzdžių pjaustytuvą. Netolygus pjūvis gali apsunkinti įdėjimą ir trukdyti numatytai surinkimo vietai. Po pjovimo pašalinkite laisvas daleles ir atplaišas, kaip reikalaujama pagal gamintojo instrukcijas, tada patikrinkite, ar vamzdžio gale nėra matomų defektų.
Socket Fusion darbo stoties organizavimas
Gerai sutvarkyta darbo vieta padeda montuotojams užbaigti kiekvieną prisijungimą be nereikalingų trikdžių. Prieš pradėdami suvirinimą, surinkite lizdo lydymo aparatą, tinkamo dydžio šildymo priedus, vamzdžių pjovimo įrankius, matavimo įrangą, patvirtintas valymo medžiagas ir reikalingas apsaugines priemones.
Padėkite lydymo aparatą ant stabilios atramos ir patikrinkite, ar jos kaitinimo paviršiai yra švarūs ir tinka pasirinktiems vamzdžių matmenims. Prieš pradedant sujungimo procesą, įranga turi pasiekti nurodytą darbinę temperatūrą. Montuotojai turi laikytis gamintojo nurodymų dėl temperatūros reguliavimo, šildymo laiko ir įrangos veikimo.
Komponentai turi būti išdėstyti taip, kad vamzdis ir jungtis galėtų be kliūčių pereiti nuo paruošimo iki šildymo ir surinkimo. Tai ypač svarbu, nes perkėlimas iš šildymo įrankio į sujungimo padėtį turi būti atliekamas pagal nustatytą tvarką.
Kai naudojami keli vamzdžių dydžiai, aiškiai pažymėkite jungiamąsias detales ir atitinkamus šildymo priedus. Toks organizavimas padeda išvengti dydžio parinkimo klaidų ir išvengti pasikartojančių įrangos pakeitimų dėl neapibrėžtumo. Dėl švarios, prieinamos darbo vietos taip pat lengviau išlaikyti nuoseklią sekų jungčių seką.
Kiekvienos jungties užbaigimas nuoseklia seka
Lizdų sujungimas tampa lengviau koordinuojamas, kai kiekviena jungtis atliekama pagal tą pačią pagrindinę darbo eigą. Pirmiausia apžiūrėkite komponentus ir paruoškite jungiamuosius paviršius pagal galiojančias instrukcijas. Tada uždėkite vamzdį ir jungiamąją detalę ant atitinkamų šildymo priedų ir nustatykite nurodytą šildymo laiką.
Po kaitinimo atsargiai išimkite abu komponentus ir nedelsdami sujunkite. Įkiškite vamzdį tiesiai į lizdą, kol jis pasieks pažymėtą gylį. Montuodami venkite sukimosi ar nereikalingo reguliavimo, nebent patvirtinta procedūra tai aiškiai leidžia.
Sujungę komponentus laikykite jungtį reikiamoje padėtyje ir leiskite jam atvėsti nurodytą laiką. Neperkelkite jungties į kitą montavimo etapą, kol nepraėjo reikiamas aušinimo laikas.
Ši seka suteikia darbuotojams aiškią sistemą, kurios turi laikytis. Paprastas darbų kontrolinis sąrašas gali įrašyti, ar baigtas paviršiaus paruošimas, šildymas, įdėjimas, išlyginimas ir aušinimas. Didesniuose įrenginiuose konkrečių pareigų priskyrimas paruošiantiems, suvirinantiems ir tikrinantiems darbuotojams gali padėti koordinuoti darbą ir užtikrinti, kad kiekviena užduotis būtų apmokyta darbuotojui ir jam suteiktas leidimas.
Kampų, filialų ir ribotų erdvių tvarkymas
Vamzdžių trasos retai susideda iš tiesių atkarpų. Įrangos jungtims, sienelių įsiskverbimams ir aukščio pokyčiams gali prireikti alkūnių, trišakių ar kitų jungiamųjų detalių. Numatytos orientacijos patikrinimas prieš suvirinimą padeda išvengti surinkimo klaidų, dėl kurių gali tekti dirbti iš naujo.
Prieš prijungdami montuotojai turėtų palyginti fizinį išdėstymą su projekto brėžiniais. Tai ypač svarbu atšakų armatūroms, kur išleidimo angos kryptis turi atitikti suplanuotą maršrutą. Pakankamai vietos lydymo įrankiui taip pat padeda užtikrinti, kad komponentai gali būti šildomi ir tinkamai sujungti.
Ribotose erdvėse gali būti praktiška paruošti ir sujungti prieinamas vamzdžių dalis prieš perkeliant jas į galutines vietas, jei montavimo seka tai leidžia. Surinktos sekcijos turi išlikti valdomos, o likusioms jungtims turi būti pakankamai prieigos.
Todėl surinkimo tvarkos planavimas yra toks pat svarbus kaip ir pačių jungiamųjų detalių pasirinkimas. Iš anksto apsvarstę prieigą, tarpą tarp įrankių ir montavimo kryptį, montuotojai gali išvengti nereikalingo perkėlimo ir išlaikyti tvarkingesnę darbo eigą.
Baigto įrengimo patikrinimas
Patikrinimas turėtų būti įtrauktas į visą diegimo procesą. Po to, kai kiekviena jungtis atvės, patikrinkite jo padėtį, matomą būklę ir išlygiavimą pagal taikomus montavimo reikalavimus. Įsitikinkite, kad prijungtas vamzdis eina numatytu maršrutu ir ar nėra akivaizdžių surinkimo pažeidimų.
Užbaigę vamzdynų sekciją, atlikite reikiamus sistemos patikrinimus ir slėgio arba sandarumo bandymus pagal projekto specifikacijas ir atitinkamus standartus. Bandymo parametrai turi būti tinkami sistemai ir neturėtų būti pasirenkami savavališkai.
Užbaigtų darbų dokumentavimas suteikia aiškų montavimo darbų įrašą. Įrašai gali apimti komponentų identifikavimą, suvirinimo parametrus, jei reikia, patikrinimo išvadas ir bandymų rezultatus. Jei jungtis neatitinka priėmimo kriterijų, taisymo darbai turėtų būti atliekami pagal patvirtintą procedūrą, o ne improvizuotą remontą.




Populiarus Žymos: HDPE suvirinimo jungiamosios detalės supaprastina vamzdžių montavimą, Kinijos HDPE lizdų suvirinimo jungiamosios detalės supaprastina vamzdžių montavimo gamintojus, tiekėjus, gamyklas


